Des outils CNC aux performances optimales
Toutes les machines méritent des outils parfaits. Bienvenue chez vhf.
Toutes les machines méritent des outils parfaits. Bienvenue chez vhf.

Les outils originaux de vhf sont fabriqués par un fournisseur particulièrement soucieux de la qualité : nous-mêmes. Nous développons et produisons selon les exigences les plus élevées des outils en métal dur et en diamant pour fraiseuses à portique pour le fraisage, la découpe, le filetage, la gravure, le chanfreinage et bien plus encore.
outils CNC en stock
géométries de coupe
ans d’expérience vhf
Chez vhf, la machine, le logiciel et l’outillage forment un ensemble parfaitement harmonisé. Ainsi, l’outil de fraisage est toujours au centre de nos développements et de nos tests. Avec les outils CNC originaux de vhf, vous conservez cette interaction parfaite entre tous les composants – pour des résultats optimaux et une longue durée de vie de la machine.
Car chez vhf, vous obtenez une qualité contrôlée : Le contrôle des outils finis par une machine de mesure CNC garantit l’exactitude pour les exigences les plus élevées. La plus grande précision possible est pour nous une priorité absolue – afin que vous obteniez les meilleurs résultats d’usinage.
vhf propose une offre impressionnante de fraises : les outils en carbure de tungstène ont de une à quatre arêtes de coupe et sont disponibles dans plus de 600 variantes.
vhf propose un grand choix de burins et de fraises à graver pour différents matériaux. Avec des angles de pointe de 15 à 92 degrés et des largeurs de gravure de 0,1 mm à 1,0 mm, les outils de gravure originaux vhf vous offrent une flexibilité totale.
Ces outils ne laissent aucune chance aux bavures : Lissez les bords de vos pièces brutes avec les ébavureurs de vhf.
Les embouts de routeur sont idéaux pour une utilisation dans le travail du bois. Grâce à leurs lames en carbure de tungstène, elles permettent également de travailler d’autres matériaux comme les matières plastiques.
Pour les tailles de filetage de M 1 à M 16, vhf propose différentes sortes d’outils de filetage. Il existe aussi bien des outils qui fraisent des filets dans des trous prépercés que des fraises à percer et à fileter combinées, avec lesquelles la réalisation complète du filetage est effectuée en une seule opération.
Nos forets sont disponibles avec des diamètres de coupe de 0,2 mm à 6,5 mm dans différentes versions.
Étant donné que différents matériaux comme le caoutchouc mousse, le carton ou certains matériaux composites peuvent être découpés de manière optimale à la forme souhaitée avec une lance, vhf propose également une sélection de lances en métal dur correspondantes à ses têtes de coupe.
Les diamants sont beaucoup plus durs que le carbure de tungstène. Les outils diamantés – puisque chez vhf, il s’agit d’outils à tige en métal dur diamantée – vous offrent donc une durée de vie plusieurs fois supérieure. En outre, nos fraises diamantées se distinguent par une meilleure résistance à l’usure.

Nos spécialistes en outils développent des géométries de coupe bien pensées afin d’adapter précisément les outils à l’utilisation dans les matériaux les plus divers et aux stratégies d’usinage optimales dans chaque cas.
Les outils CNC de vhf sont fabriqués sur des centres d´usinage de précision modernes à six axes. Celles-ci garantissent des conditions optimales pour la fabrication d’outils de fraisage complexes de la plus haute qualité. Pour nos outils, nous utilisons exclusivement des types de carbure à grains ultrafins ou superfins de haute qualité de fabrication allemande. Ainsi, pour vos tâches, vous obtenez toujours un outil en carbure de tungstène de qualité absolue qui répond parfaitement à vos exigences.

Si vous commandez vos outils CNC avant 12 heures, ils sont généralement expédiés le jour même. En outre, la boutique en ligne contient tous les consommables nécessaires et les accessoires importants pour les clients qui possèdent déjà une fraiseuse de vhf. Pour toutes les commandes passées via la boutique vhf, la livraison est gratuite en Allemagne, dans l’UE et en Suisse. Pour toutes les autres régions, des tarifs d’expédition avantageux sont appliqués.
Plus de 1 000 géométries d’arêtes différentes
Vous trouverez ainsi l’outil CNC adapté à chaque application. Vous obtenez ainsi non seulement des résultats plus élevées et une durée de vie plus longue, mais aussi une meilleure qualité de surface de vos pièces brutes.

Choisissez toujours un outil CNC adapté à votre matériau. Veuillez consulter à ce sujet les descriptions détaillées des outils et de leurs domaines d’utilisation dans le catalogue vhf et dans notre boutique en ligne.
Profitez également de la possibilité d’obtenir des conseils personnalisés sur les outils par téléphone ou par e-mail. Afin de pouvoir vous donner la recommandation la plus adaptée possible, veuillez nous communiquer quelques informations sur votre application :
Réglage des paramètres de fonctionnement
Pour pouvoir régler des valeurs optimales pour la vitesse de plongée, la profondeur de plongée, l’avance et la vitesse de rotation de la broche lors de l’usinage de vos pièces brutes, une multitude de facteurs jouent un rôle. Dans ce cas, il n’est pas possible de fournir des informations universelles sur les paramètres de l’outil.
Profitez de notre conseil personnalisé en matière de paramètres – par téléphone ou par e-mail. Veuillez nous communiquer les informations suivantes concernant votre application et votre machine :
Nos recommandations sont des valeurs empiriques qui doivent vous servir d’aide et de point de départ. Respectez dans tous les cas toutes les consignes de sécurité et de protection de votre machine.
Profondeur d’immersion
La profondeur de plongée de l’outil CNC dépend de la puissance de votre broche et doit être en rapport avec l’avance et la vitesse de rotation. Lors du fraisage de rainures profondes, il est recommandé de choisir des enlèvements de matière plus faibles à des vitesses d’avance plus élevées. Les valeurs indicatives suivantes sont valables pour le rapport entre la profondeur de fraisage et le diamètre de coupe :
Tenez compte de l’affichage de la charge sur le convertisseur de broche, en particulier pour les grands diamètres d’outils dans des matériaux difficiles à usiner comme l’acier inoxydable. Ne vous approchez donc que progressivement de la profondeur d’immersion indiquée.
Choix du sens de fraisage
Le choix du sens de fraisage dépend principalement de la structure de la machine de fraisage (fraiseuse à portique ou centre d’usinage). Le matériau, l’outil de fraisage et les paramètres jouent également un rôle. Lors du fraisage d’une rainure, on obtient toujours une arête en aval et une arête en opposition.
Examinez le bord de votre pièce brute et celui de la chute. Le cas échéant, la direction doit être inversée.
Refroidissement du tranchant de l’outil
Lors de l’usinage de métaux non ferreux ainsi que d’aciers, un refroidissement continu de la fraise pendant l’usinage est indispensable pour assurer à la fois la longévité de l’outil CNC et la qualité de l’arête de la pièce brute. Pour certains plastiques, un refroidissement par air comprimé peut déjà aider.
Si le refroidissement n’est pas possible, l’avance de l’outil de fraisage ne doit pas être trop faible. La chaleur est ici évacuée par le copeau, il y aurait sinon un risque de développement de chaleur trop important dans le matériau.
Que faire en cas de problèmes ?
Fusion du matériau, collage des copeaux, problème thermique
Colmatage de la goujure
Formation de bavures sur l’arête de la pièce brute
L’outil se casse
Mauvaise qualité des chants due à des marques de broutage
Usure anormalement élevée de l’outil
Les différents matériaux nécessitent des outils de fraisage et de gravure adaptés, dotés d’une géométrie et d’une conception appropriées. Qu’il s’agisse d’aluminium, de plastiques, de bois ou de mousses, les outils vhf vous permettent d’obtenir des résultats nets, une durée de vie prolongée et une qualité d’usinage élevée. Il vous suffit de sélectionner le matériau que vous souhaitez usiner, et nous vous présenterons les outils de fraisage et de gravure adaptés. Vous travaillerez ainsi de manière efficace, précise et adaptée au matériau.

En raison de leur dureté, de leur résistance à l’usure et de leur ténacité exceptionnelles, les outils en carbure sont bien supérieurs à ceux en acier HS (HSS). Ainsi, les outils vhf en carbure monobloc sont parfaitement adaptés au fraisage HSC (High Speed Cutting).
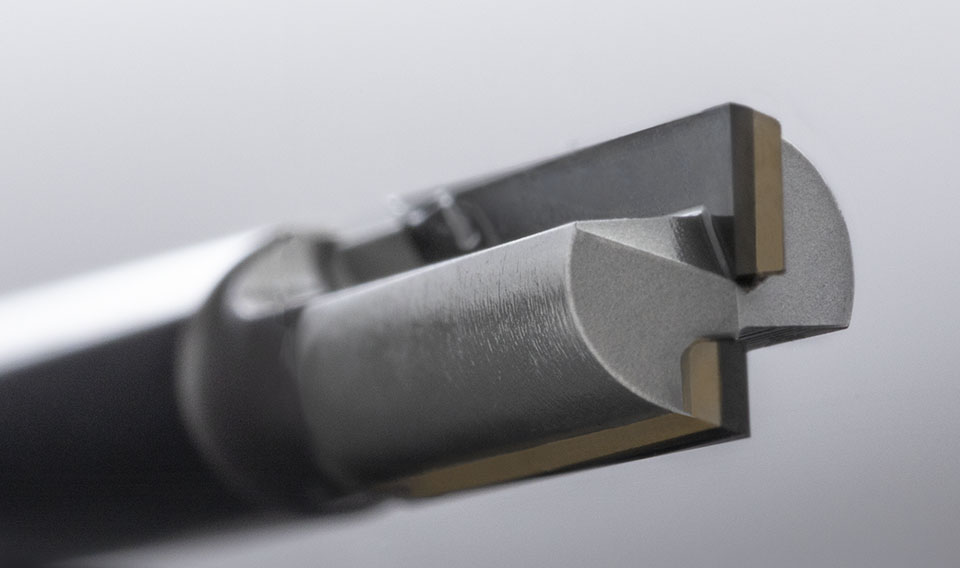
Les outils diamantés – chez vhf, il s’agit d’outils CNC avec une tige en métal dur diamantée – vous offrent une durée de vie plusieurs fois supérieure et constituent ainsi une alternative plus économique pour de nombreuses travaux d’usinage. Outre leur dureté convaincante, un autre grand avantage des outils diamantés est qu’ils conviennent à l’usinage à sec et qu’ils peuvent en outre être réaffûtés plusieurs fois.

Augmentez encore considérablement la durée de vie de vos outils CNC en optant pour un outil en carbure revêtu vhf. vhf vous propose une large gamme d’alternatives de revêtement afin que vous obteniez toujours le meilleur résultat possible pour chaque application.

Lors du choix et de l’utilisation d’outils, de nombreuses questions se posent sur les géométries de coupe, les revêtements, les matériaux appropriés ou les paramètres d’usinage. Vous trouverez ci-dessous les principales questions et réponses sur ces sujets et d’autres encore :
Quels sont les avantages de l‘utilisation d’outils vhf d’origine ?
Les outils vhf sont exclusivement composés de nuances de carbure à grains ultrafins ou superfins de haute qualité de fabrication allemande. Après leur fabrication dans nos centres de rectification de précision à six axes les plus modernes, ils sont soumis à des contrôles de qualité stricts. Il s’agit en premier lieu d’outils en carbure monobloc ou de tiges en carbure monobloc diamantées, qui se distinguent par une durée de vie particulièrement longue. Avec plus de 1000 géométries de tranchants et de nombreux revêtements durs, vous trouverez l’outil adapté à chaque matériau et à chaque application.
Nos spécialistes en outils ont parfaitement adapté les outils vhf aux exigences et aux domaines d’application typiques des machines vhf. Mais il va de soi que les outils vhf sont également parfaitement adaptés pour être utilisés sur des machines d’autres marques. Nous testons régulièrement la qualité de nos outils dans la pratique. En effet, chez vhf, nous fabriquons en interne de nombreuses pièces pour nos fraiseuses CNC avec nos propres outils. Ainsi, nous ne contrôlons pas seulement la qualité de fabrication, mais nous sommes également encouragés à optimiser constamment nos outils.
Pour quels matériaux utilise-t-on des fraises à une dent ?
La grande rainure de serrage des outils de fraisage à un seul tranchant permet de plonger facilement dans le matériau et assure une meilleure évacuation des copeaux. La fraise à une dent présente un avantage indéniable, en particulier pour les matières plastiques (par ex. le PVC ou le verre acrylique) et certains métaux non ferreux (par ex. l’aluminium), car le problème de l’érosion de l’arête de coupe est ici moins important que le risque d’obstruction par les copeaux.
En ce qui concerne les fraises à une dent, vhf propose un choix inégalé sur le marché. Il existe par exemple des outils avec hélice à gauche ou à droite, des outils avec ou sans revêtement et un énorme choix de diamètres de coupe ou de queue – tous développés et fabriqués par vhf. Et pour que vous trouviez à coup sûr l’outil adapté à chaque application, notre service compétent de conseil en outillage est à votre disposition.
Quand est-il recommandé d’utiliser des fraises à deux ou plusieurs dents ?
Plus une fraise a d’arêtes, plus l’espace ouvert diminue, mais en même temps, l’usure est répartie sur plusieurs arêtes, ce qui augmente la durée de vie. De plus, la fraise tourne plus rond. Une fraise à deux dents est bien adaptée à l’usinage de métaux non ferreux plus durs comme le laiton et les types d’aluminium plus durs. Nous recommandons les fraises à plusieurs dents pour les matériaux renforcés de fibres et les matériaux très abrasifs comme les matériaux ferreux.
Quand utiliser des outils revêtus ?
Les revêtements durs sont généralement utilisés pour améliorer la durée de vie et les performances des outils. Ils sont souvent utilisés dans l’usinage des métaux, notamment pour l’enlèvement de copeaux de matériaux durs tels que l’acier, la fonte ou le titane. Avec la série STRATUM, vhf propose quelques revêtements forts pour différents domaines d’application.
Un revêtement offre plusieurs avantages : La durée de vie est prolongée, car les arêtes de coupe sont protégées contre l’usure. De plus, les outils revêtus améliorent souvent la qualité de surface de la pièce usinée, car ils présentent moins de risques de traces d’usure ou d’ébréchures.
C’est pourquoi il est recommandé d’utiliser des outils sans revêtement pour des matériaux comme le verre acrylique.
Quand utilise-t-on des outils en carbure et quand utilise-t-on des outils en diamant ?
En raison de leur dureté, de leur résistance à l’usure et de leur ténacité exceptionnelles, les outils en carbure sont bien supérieurs à ceux en acier HS (HSS). Ainsi, les outils vhf en carbure monobloc sont déjà parfaitement adaptés au fraisage HSC (High Speed Cutting). En plus du grand choix d’outils en carbure, vhf propose des outils diamantés. Ceux-ci offrent une durée de vie plusieurs fois supérieure et constituent donc une alternative plus économique pour de nombreuses tâches d’usinage. Un autre avantage des outils diamantés est qu’ils peuvent être réaffûtés plusieurs fois.
Pourquoi existe-t-il autant de géométries d’outils différentes ?
Si vhf propose autant de géométries d’outils différentes pour les outils de fraisage, c’est parce que chacune d’entre elles est optimisée pour des applications et des matériaux différents. Chaque géométrie d’outil a des propriétés spécifiques qui ont un impact sur la force de coupe, la qualité de surface, la formation de copeaux et la durée de vie. Des matériaux différents nécessitent des géométries d’outils différentes pour obtenir des résultats optimaux. Par exemple, l’usinage de l’aluminium nécessite une autre géométrie d’outil que l’usinage de l’acier ou du plastique.
Les différentes étapes de travail nécessitent également différentes géométries d’outils. Il existe ainsi des outils spéciaux pour l’ébauche, la finition, le contournage, le rainurage, le filetage, le gravage, le perçage, l’ébavurage, etc. Les conditions de coupe telles que la profondeur de coupe, la vitesse d’avance et la vitesse de coupe influencent également le choix de la géométrie d’outil appropriée. En outre, la géométrie de l’outil influence la manière dont les copeaux se forment et s’évacuent. Une géométrie d’outil appropriée peut nettement contribuer à améliorer la formation des copeaux et à faciliter leur évacuation. Elle a également une influence sur la qualité de la surface de la pièce usinée.
Nous nous ferons un plaisir de vous conseiller afin que vous puissiez obtenir l’outil adapté à chaque application. N’hésitez pas à nous contacter.


